 |
正昱塑胶PBT常用型号
|
|
规格 |
牌号 |
特
性 |
用
途 |
|
阻燃增强PBT |
PBT301G10 |
10%GF,
UL941/16 V0 |
启动器、触发器、开关、灯外壳、继电器、保护器、电感磁环 |
|
PBT301G15 |
15%GF,
UL941/16 V0 |
开关、灯外壳、扇叶、继电器、电容器、保护器、启动器 |
|
PBT301G20 |
20%GF,
UL941/16 V0 |
连接器、电容器、保护器、开关、灯座、继电器、扇叶、启动器 |
|
PBT301G25 |
25%GF,UL-94
1/16 V0 |
温控器、保护器、扇叶、启动器、连接器、开关、灯座、继电器、电容器、 |
|
PBT301G30 |
30%GF,UL-94
1/32 V0,高颜色稳定性,高表面光泽 |
灯座、连接器、烫斗底座、继电器、电容器、保护器、启动器 |
|
PBT301G30N |
30%GF,UL-94
1/16 V0,无卤阻燃 |
连接器、灯座、继电器、电容器、保护器、启动器 |
|
PBT301G45 |
45%GF,UL94
1/16 V0,低翘曲 |
继电器、电容器、保护器、启动器及其它要求低翘曲的零部件 |
|
增强PBT |
PBT101G10 |
10%GF,
不含阻燃剂 |
电器外壳、面板、热水器、灯具配件、继电器、 |
|
PBT101G15 |
15%GF,
不含阻燃剂 |
灯具配件、继电器、电容器、保护器、启动器、燃气具、热水器连接头 |
|
PBT101G15G |
15%GF,
高光泽,不露纤,表面无花纹 |
表面光洁度要求高的产品,微波炉、烤箱面板、拉手、旋扭、外壳 |
|
PBT101G20 |
20%GF,
不含阻燃剂 |
灯具配件、继电器、电容器、保护器、启动器 |
|
PBT101G30 |
30%GF,
不含阻燃剂 |
继电器、启动器及启动器、隔热圈、电容器、保护器 |
|
PBT101G45 |
45%GF,不含阻燃剂,低翘曲 |
继电器、电容器、保护器、启动器及其它要求低翘曲的零部件 |
|
增韧PBT |
PBT501 |
耐寒超韧PBT,
不含阻燃剂,粘度较大、物性强韧、成型品表面光滑 |
扣件组具、文具外壳、旋扭开关、外壳
、光纤护套、高压包、接插件、电子电器配件等 |
|
PBT501V |
阻燃耐寒超韧PBT,UL94
1/16 V0 |
电机、精密机械、汽车、机械、电器外壳 |
 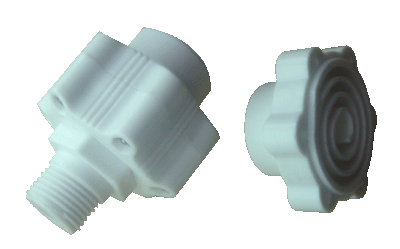
1、正昱改性PBT是采用高级进口PBT原料,利用新型阻燃体系,为适应国际上高度阻燃安全性、电绝缘安全性和高强度综合性能要求而研制的高档次的注射级高阻燃PBT品种。
2、正昱改性PBT包括:原色、白色、黑色等各种颜色,增强型、阻燃型、防翘型、填充型、增强阻燃型等,具有如下特点:
*具有很高的热丝点着性(HWI)和大电流电弧点着性HAI)。
*为高点性能而特别设计的品种,采用特殊改性剂,具有优异的耐高电压、耐电弧、耐漏电起痕、耐湿热老化等特性。
*成型收缩率低,防翘曲。
*可达UL94(1/16)V-0的阻燃级别,已通过美国UL黄卡认证。
*符合欧盟的六大元素要求,已通过SGS认证。
3、用途
*通讯:程控电话的集成模块、接线板、电容器壳体、天线护套等。
*电子、电器:飞机上的开关、熔断器、调节器、仪表板、温控开关、温控保护器、节能灯头、装饰灯座、电子接插件、开关插座、电磁炉底盘、电暖器出风口、散热风扇、变压器线圈骨架、高电压大电流的高压断路开关骨架;琴键及电脑按键。
*汽车:高压无触点点火器的分电器盖、转子、点火线圈盖、传感器盒、前后灯座、集成电路盒、微电机后盖、仪表板等。
4、原料准备
建议在空气中的干燥条件为:110℃~120℃,4~8小时。采用热风循环干燥时,当温度为105℃、120℃或140℃时,所对应的时间不超过6h、4h、2h。干燥料最好在短时间(1小时)内用完。
5、注塑工艺参数
①注射温度
PBT的分解温度为280℃,所以实际生产中一般控制在235~245℃之间。料筒温度的选择对PBT的成型十分重要,如温度过低,塑化不良,会造成制品缺料、凹陷,收缩不均和无光泽等现象。而温度过高,会造成喷嘴流涎严重,溢边,色泽变深,甚至降解。通常,料筒温度控制在230~
250℃,玻纤增强PBT控制在230~260℃。而喷嘴温度应控制在低于料筒前段温度5~10℃。
②模具温度:模温与制品的尺寸稳定性、翘曲变形、成型周期和结晶度有直接关系。PBT易于结晶,即使在常温下结晶也很快,故模具温度不需要太高,通常为40~60℃,而玻纤增强PBT的模温稍高,通常为60~80℃。
③注射压力:PBT熔体的粘度受温度的影响不如剪切应力那么大,因此,在注塑中,注射压力对PBT熔体流动性影响是明显。PBT熔体粘度低,流动性好,可采用中等程度的注射压力,
一般为60~90MPa,玻纤增强PBT为80~100MPa,通常注射压力随塑件厚度的增加而加大,但不要超过100MPa,否则脱模困难。
④注射速率:PBT冷却速度快,因此应使用尽可能快的注射速度。
⑤螺杆转速和背压成型PBT的螺杆转速不宜超过80r/min,一般在25~60r/min之间。背压一般为注射压力的10%~15%。
⑥模具温度一般控制在70~80℃,各部位的温度差不超过10℃,对于未增强型的材料为40~60℃。
⑦成型周期一般情况下为15~60
s。
|